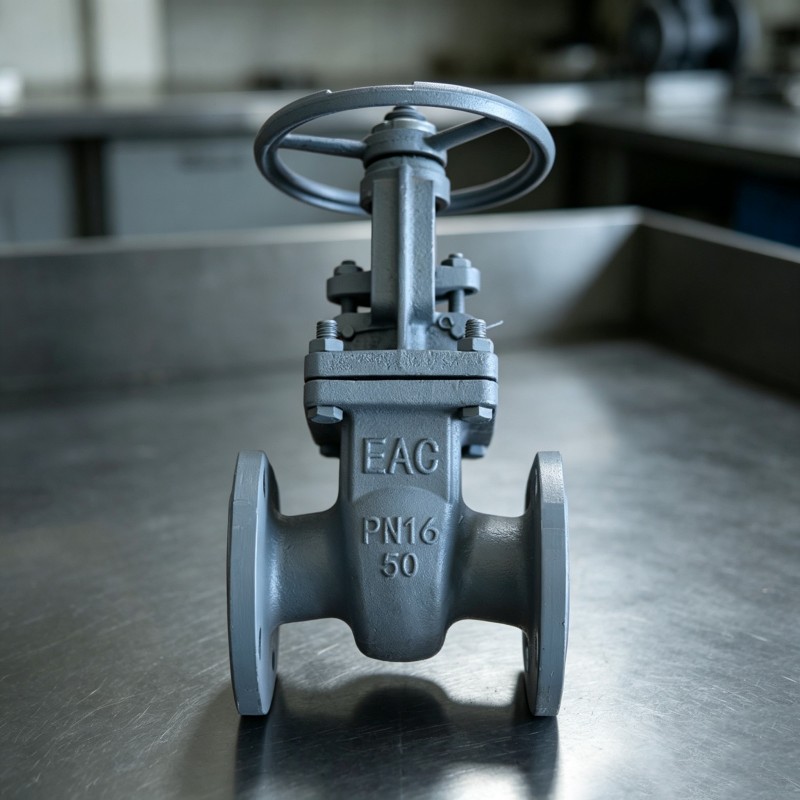
Сравнение задвижек из литой и кованой стали по ГОСТ: выбор производителя
2026-09-29
- Сравнение задвижек из литой и кованой стали по ГОСТ: критерии выбора для промышленных систем
- Металлургические свойства и соответствие ГОСТ
- Экономический аспект и срок службы
- Применение в реальных промышленных условиях
- Роль производителя в обеспечении качества
- Как выбрать производителя: чек-лист для закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по выбору
Сравнение задвижек из литой и кованой стали по ГОСТ: критерии выбора для промышленных систем
Выбор запорной арматуры для ответственных трубопроводных систем — это не просто подбор диаметра и давления. Ключевым фактором надежности и долговечности узла является технология изготовления корпуса. Сравнение задвижек из литой и кованой стали по ГОСТ выявляет фундаментальные различия в микроструктуре металла, которые напрямую влияют на способность изделия выдерживать гидравлические удары, циклические нагрузки и экстремальные температуры. В то время как литые задвижки остаются стандартом для большинства общепромышленных применений благодаря экономической эффективности, кованая арматура становится безальтернативным решением для высокорисковых сред, где цена отказа измеряется миллионами рублей или безопасностью персонала.
В данной статье мы разберем технические нюансы производства, проанализируем механические свойства материалов согласно российским стандартам и определим, в каких случаях переплата за ковку оправдана, а где достаточно качественного литья. Понимание этих различий позволяет инженерам и закупщикам оптимизировать бюджет проекта без компромиссов в безопасности.
Технологические основы: литье против ковки
Чтобы понять разницу в эксплуатационных характеристиках, необходимо рассмотреть процесс формирования металлической структуры. Корпус задвижки — это основной несущий элемент, который удерживает рабочее давление среды.
Литые задвижки (Cast Steel) изготавливаются методом литья в песчаные формы. Расплавленная сталь (часто марки 25Л, 20ГСЛ или импортные аналоги WCB, WC6) заливается в полость, повторяющую форму детали. После остывания и удаления формы поверхность подвергается механической обработке. Главная особенность литья — возможность создания сложных геометрических форм с внутренними каналами любой конфигурации. Однако при кристаллизации металла могут образовываться микропоры, раковины и неоднородная зернистая структура, особенно в местах с резким изменением толщины стенок.
Кованые задвижки (Forged Steel) производятся путем пластической деформации нагретой стальной заготовки под высоким давлением. Процесс ковки (штамповки) уплотняет металл, вытягивая зерна вдоль направления силовых линий. Это устраняет внутренние пустоты и создает однородную, мелкозернистую структуру. Кованые корпуса обычно имеют более простую геометрию из-за технологических ограничений метода, но их прочность на разрыв и ударная вязкость значительно выше.
Инженерное правило гласит: литье позволяет получить сложную форму, а ковка — максимальную плотность материала. Выбор между ними диктуется не только давлением, но и характером нагрузок.
Металлургические свойства и соответствие ГОСТ
При проведении сравнения задвижек из литой и кованой стали по ГОСТ, ключевыми параметрами являются предел текучести, предел прочности и ударная вязкость. Российские стандарты, такие как ГОСТ 33260-2015 (Арматура промышленная трубопроводная) и материалы стандартов ГОСТ 977 (литье) и ГОСТ 8479 (поковки), устанавливают четкие требования к механическим свойствам.
В таблице ниже приведено сравнение типичных механических характеристик сталей, используемых в производстве задвижек:
| Параметр | Литая сталь (например, 25Л / WCB) | Кованая сталь (например, 20 / A105) | Преимущество |
|---|---|---|---|
| Предел прочности (σв), МПа | 490–550 | ≥ 485 (часто выше за счет упрочнения) | Ковка (при равных марках) |
| Предел текучести (σт), МПа | ≥ 245 | ≥ 250 | Ковка |
| Относительное удлинение (δ), % | ≥ 22 | ≥ 22-25 | Паритет / Ковка |
| Ударная вязкость (KCU), Дж/см² | Средняя (зависит от качества литья) | Высокая (однородная структура) | Ковка |
| Герметичность структуры | Возможны микропоры | Монолитная структура | Ковка |
| Сложность геометрии | Высокая | Ограниченная | Литье |
Важно отметить, что кованая сталь лучше сопротивляется усталостным разрушениям. В системах с частыми циклами открытия/закрытия или пульсирующим давлением (например, на выходе поршневых насосов) литой корпус со временем может дать трещину в зоне концентрации напряжений, тогда как кованый аналог сохранит целостность благодаря отсутствию внутренних дефектов.
Рабочие параметры: давление и температура
Диапазоны применения литых и кованых задвижек существенно различаются. Литая арматура традиционно используется в диапазонах от условного давления PN10 до PN40 (реже до PN100 для специальных сплавов). Она отлично справляется со статическими нагрузками в магистральных трубопроводах воды, пара, нефти и газа.
Кованые задвижки, напротив, являются стандартом для высоких давлений (PN100, PN160, PN250 и выше) и малых диаметров (обычно до DN50-DN80). Благодаря высокой плотности материала, кованые корпуса могут иметь меньшую толщину стенок при том же рабочем давлении, что делает их компактнее и легче. Это критически важно для компактных узлов обвязки котлов, компрессорных станций и химических реакторов.
По температурному режиму оба типа могут работать в широких пределах (от -60°C до +600°C в зависимости от марки стали), но кованая сталь лучше сохраняет свои свойства при низких температурах (криогенное исполнение), так как риск хрупкого разрушения из-за скрытых дефектов литья исключен.
Экономический аспект и срок службы
Стоимость производства кованой задвижки выше из-за сложности технологического процесса, необходимости использования прессового оборудования и больших отходов металла при механической обработке (снятие лишнего слоя для получения формы). Литые задвижки дешевле в массовом производстве, особенно для крупных диаметров (DN100 и выше), где изготовление поковки экономически нецелесообразно или технически невозможно.
Однако, если рассматривать совокупную стоимость владения (TCO), ситуация меняется. В агрессивных средах или при вибрационных нагрузках литая задвижка может потребовать замены через 3-5 лет из-за коррозионного растрескивания или усталости металла. Кованая арматура при правильном выборе материала способна служить 15-20 лет и более. Для труднодоступных узлов, где замена требует остановки всего производства, первоначальная инвестиция в кованую арматуру окупается за счет снижения рисков аварийных простоев.
Применение в реальных промышленных условиях
Рассмотрим два типичных сценария, чтобы проиллюстрировать логику выбора.
Сценарий 1: Магистральный нефтепровод.
Здесь используются трубы большого диаметра (DN500 и более) с рабочим давлением до 8-12 МПа. Изготовить цельнокованый корпус такого размера крайне сложно и дорого. Поэтому применяются литые задвижки из высококачественной стали. Ключевым требованием здесь является 100% контроль качества литья (рентгенография, УЗИ) для исключения раковин. Риск гидроудара существует, но он компенсируется толщиной стенок и использованием демпфирующих устройств.
Сценарий 2: Обвязка питательного насоса ТЭЦ.
Высокое давление (до 25-30 МПа), высокая температура (более 200°C), сильные вибрации от работы насоса, малый диаметр трубопровода (DN50). В таких условиях литой корпус будет испытывать колоссальные циклические нагрузки. Микродефекты литья станут очагами развития трещин. Единственно верное решение — кованая задвижка. Ее монолитная структура гарантирует отсутствие протечек и разрушений даже при длительной вибрации.
Роль производителя в обеспечении качества
Даже самая совершенная технология может быть сведена на нет низким качеством исполнения. На рынке России и СНГ присутствует множество поставщиков, однако не все они обладают собственными производственными мощями полного цикла. Компания YANGYUAN COUNTY HONGFU INDUSTRIAL AND MINING MACHINERY CO.,LTD демонстрирует подход, ориентированный на техническое совершенство и соответствие строгим стандартам.
Расположенное в уезде Янъюань провинции Хэбэй, это высокотехнологичное предприятие специализируется на разработке и производстве промышленных клапанов и горнодобывающего оборудования. Завод площадью 24 442 квадратных метров оснащен более чем 110 производственными установками, что позволяет осуществлять полный контроль над процессом: от литья и ковки до финальной механической обработки и сборки.
Особое внимание компания уделяет производству стальных клиновых задвижек, задвижек с выдвижным шпинделем и других типов арматуры. Годовая производительность до 6000 тонн металлических компонентов позволяет обеспечивать стабильные поставки как для крупных инфраструктурных проектов, так и для точечных заказов. Продукция компании соответствует как китайским, так и российским стандартам (ГОСТ), что подтверждается наличием необходимых сертификатов и протоколов испытаний.
Для инженеров и закупщиков важно, что YANGYUAN COUNTY HONGFU предоставляет не просто «железо», а комплексное решение. Наличие собственного литейного и механообрабатывающего производства означает, что компания может гибко адаптировать материал корпуса под конкретные нужды заказчика — будь то углеродистая сталь для воды или легированные сплавы для агрессивных химических сред. Высокая точность обработки sealing surfaces (уплотнительных поверхностей) обеспечивает класс герметичности «А» по ГОСТ 9544, что критически важно для предотвращения утечек.
Как выбрать производителя: чек-лист для закупщика
При тендере на поставку запорной арматуры, помимо выбора между литьем и ковкой, необходимо проверить компетенцию завода. Используйте следующий список вопросов:
- Контроль материала: Предоставляет ли завод химический анализ каждой плавки? Есть ли возможность провести спектральный анализ при приемке?
- Неразрушающий контроль (НК): Проводится ли УЗК (ультразвуковой контроль) или рентгеноскопия литых корпусов? Для кованых деталей важна магнитопорошковая дефектоскопия поверхности.
- Испытания давлением: Каждая ли задвижка проходит гидравлические испытания на прочность и герметичность перед отгрузкой? Требуйте протоколы испытаний.
- Соответствие стандартам: Может ли производитель подтвердить соответствие продукции заявленным ГОСТ или API/ANSI?
- Репутация и опыт: Есть ли у завода опыт поставок в ваш сектор (нефтегаз, энергетика, ЖКХ)?
Компания YANGYUAN COUNTY HONGFU INDUSTRIAL AND MINING MACHINERY CO.,LTD открыта для предоставления технической документации и образцов, что позволяет клиентам самостоятельно верифицировать качество продукции до размещения крупного заказа.
Часто задаваемые вопросы (FAQ)
Можно ли использовать литые задвижки на давлениях выше 16 МПа?
Да, существуют литые задвижки из специальных марок стали (например, хромо-молибденовых), рассчитанные на давление до 25-40 МПа. Однако при превышении порога в 10-16 МПа для малых диаметров экономическая и техническая целесообразность смещается в сторону кованой арматуры.
В чем главное визуальное отличие кованой задвижки от литой?
Кованые задвижки часто имеют более гладкую поверхность корпуса без следов от литниковой системы. Они также обычно компактнее и легче при том же номинальном диаметре. Литые корпуса могут иметь небольшие неровности поверхности в необрабатываемых зонах и более массивны.
Подвержены ли кованые задвижки коррозии меньше, чем литые?
Сам по себе метод ковки не защищает от коррозии лучше, чем литье, если марки стали идентичны. Однако отсутствие микропор в кованом металле исключает точечную (питтинговую) коррозию, которая часто начинается именно в литейных раковинах. Поэтому ковка косвенно повышает коррозионную стойкость за счет монолитности структуры.
Какой тип задвижки лучше выбрать для системы отопления многоквартирного дома?
Для стандартных систем отопления с давлением до 1.6 МПа и температурой до 115°C вполне достаточно качественных литых чугунных или стальных задвижек. Использование дорогой кованой арматуры здесь избыточно и не окупится.
Влияет ли способ производства на ремонтоспособность?
Кованые задвижки сложнее поддаются сварочному ремонту в случае повреждения корпуса из-за риска изменения структуры металла в зоне термического влияния. Литые корпуса проще заваривать, но только если это допускается технологией ремонта для данной марки стали. В большинстве случаев современная практика предписывает замену, а не ремонт корпуса.
Заключение и рекомендации по выбору
Подводя итоги сравнения задвижек из литой и кованой стали по ГОСТ, можно сделать однозначный вывод: универсального «лучшего» варианта не существует. Выбор диктуется условиями эксплуатации.
Выбирайте литые задвижки, если:
- Диаметр трубопровода превышает DN80-DN100.
- Рабочее давление находится в диапазоне до PN40 (для стандартных сталей).
- Нагрузки носят преимущественно статический характер.
- Бюджет проекта ограничен, а риски последствий аварии умеренны.
Выбирайте кованые задвижки, если:
- Диаметр трубопровода мал (до DN50-DN80).
- Рабочее давление превышает PN60-PN100.
- Присутствуют высокие вибрационные или циклические нагрузки (гидроудары).
- Работа ведется при экстремально низких или высоких температурах.
- Цена простоя оборудования многократно превышает стоимость арматуры.
Инженерная грамотность заключается в балансе между надежностью и стоимостью. Для обеспечения бесперебойной работы ваших промышленных систем важно partnering с производителем, который понимает эти нюансы и способен предложить оптимальное техническое решение. Изучите каталог промышленных задвижек и клапанов от проверенных производителей, чтобы подобрать арматуру, точно соответствующую параметрам вашего проекта.