Руководство по монтажу стальных задвижек 1.6 МПа: схема и ошибки
2026-09-29
- Введение: важность корректного монтажа для надежности трубопроводных систем
- Конструктивные особенности стальных задвижек PN16
- Подготовительные работы перед монтажом
- Пошаговое руководство по монтажу стальных задвижек 1.6 МПа
- Типичные ошибки при монтаже и способы их устранения
- Интеграция качественной арматуры в промышленные системы
- Эксплуатация и техническое обслуживание
- Сравнение типов задвижек для выбора оптимального решения
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по выбору поставщика
Введение: важность корректного монтажа для надежности трубопроводных систем
Правильная установка запорной арматуры является критическим этапом в обеспечении безопасности и долговечности промышленных трубопроводов. Руководство по монтажу стальных задвижек 1.6 МПа охватывает ключевые технические требования, которые позволяют избежать аварийных ситуаций, утечек и преждевременного выхода оборудования из строя. Задвижки с номинальным давлением PN16 (1.6 МПа) широко используются в системах водоснабжения, отопления, а также в технологических линиях нефтегазовой и химической промышленности, где требуется надежное перекрытие потока рабочей среды.
Ошибки на этапе установки часто приводят к деформации корпуса, заклиниванию клина или нарушению герметичности уплотнений. Инженерный опыт показывает, что до 80% проблем с эксплуатацией задвижек связано не с дефектами производства, а с нарушением технологий монтажа и подготовки трубопровода. В данном материале мы подробно разберем конструктивные особенности стальных задвижек, пошаговый алгоритм их установки, типичные ошибки монтажников и методы их предотвращения. Особое внимание будет уделено требованиям к центровке фланцев, выбору уплотнительных материалов и процедурам предварительного тестирования, что соответствует высоким стандартам качества, применяемым на современных производственных предприятиях, таких как YANGYUAN COUNTY HONGFU INDUSTRIAL AND MINING MACHINERY CO.,LTD.
Конструктивные особенности стальных задвижек PN16
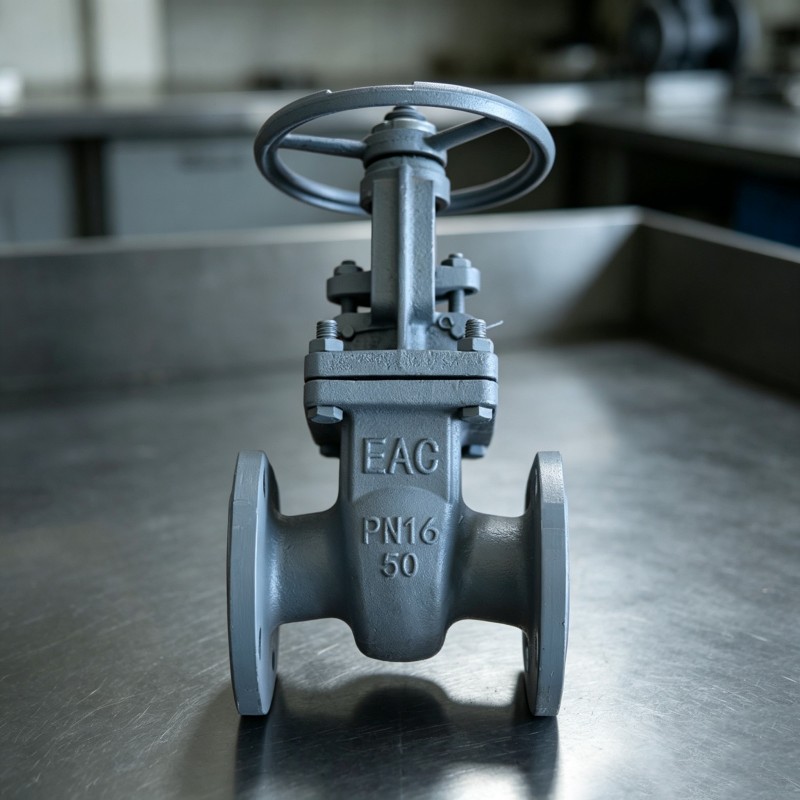
Стальные задвижки класса давления 1.6 МПа представляют собой полнопроходную или суженную запорную арматуру, в которой запирающий элемент (клин или шибер) перемещается перпендикулярно оси потока. Для давления PN16 характерно использование фланцевых соединений, соответствующих стандартам ГОСТ 33259 или DIN 2543/2544, что обеспечивает универсальность при интеграции в различные трубопроводные системы.
Ключевым элементом конструкции является клин, который может быть цельным, составным или упругим. В условиях переменных температур и давлений до 1.6 МПа наиболее предпочтительными являются упругие клинья, способные компенсировать незначительные деформации корпуса и обеспечивать плотное прилегание к седлам. Корпуса изготавливаются из углеродистой стали (например, марки 20Л или WCB), что гарантирует высокую прочность и устойчивость к механическим нагрузкам.
Шток задвижки, передающий усилие от маховика или привода к клину, должен иметь достаточный запас прочности на кручение и растяжение. Важным аспектом является конструкция сальникового узла: для предотвращения утечек через шток используются набивка из графитизированных материалов или PTFE, а также современные решения с сильфонными компенсаторами, исключающими протечки в атмосферу.
Материалы и их влияние на выбор задвижки
Выбор материала корпуса и внутренних деталей напрямую зависит от характеристик рабочей среды. Для воды и пара стандартным решением является углеродистая сталь. Однако, если среда обладает коррозионной активностью, требуется использование нержавеющих сталей (например, 12Х18Н10Т или AISI 304/316) или нанесение защитных покрытий. Уплотнительные поверхности седел часто подвергаются наплавке твердыми сплавами (стеллит, нержавеющая сталь) для повышения износостойкости и предотвращения задиров при многократных циклах открытия-закрытия.
Подготовительные работы перед монтажом
Успех монтажа на 90% определяется качеством подготовительных работ. Игнорирование этого этапа является одной из самых распространенных причин последующих неисправностей. Перед началом установки необходимо выполнить ряд обязательных процедур.
Проверка технической документации и маркировки
Каждая задвижка должна сопровождаться паспортом изделия, в котором указаны заводской номер, номинальное давление (PN16), диаметр условного прохода (DN), материал корпуса и направление потока (если оно предусмотрено конструкцией). Необходимо сверить маркировку на корпусе с проектной документацией. Наличие клейма ОТК и сертификатов соответствия подтверждает, что продукт прошел гидравлические испытания на заводе-изготовителе.
Очистка трубопровода и фланцев
Внутренняя полость трубопровода должна быть тщательно очищена от окалины, сварочных брызг, песка и других посторонних предметов. Попадание даже небольшого металлического фрагмента под седло задвижки может привести к необратимому повреждению уплотнительных поверхностей и потере герметичности. Фланцы трубопровода должны быть очищены до металлического блеска в местах контакта с прокладками. Наличие ржавчины, старой краски или грязи недопустимо, так как это нарушает плоскостность соединения.
Контроль геометрических параметров фланцев
Перед установкой задвижки необходимо проверить параллельность фланцев трубопровода. Перекос фланцев приводит к возникновению изгибающих моментов на корпусе задвижки, что может вызвать трещины в чугунных или стальных деталях при затяжке болтов. Допустимый перекос обычно не должен превышать 1-2 мм на диаметр трубопровода. Также следует проверить соосность отверстий под крепеж.
Пошаговое руководство по монтажу стальных задвижек 1.6 МПа
Процесс установки должен выполняться квалифицированным персоналом с соблюдением требований техники безопасности. Ниже приведен детальный алгоритм действий.
- Позиционирование задвижки. Установите задвижку между фланцами трубопровода. Обратите внимание на стрелку направления потока, если она указана на корпусе. Хотя многие клиновые задвижки являются двунаправленными, некоторые конструкции (например, с резиновым клином или специфической геометрией седел) могут требовать строго определенного направления. Задвижка должна устанавливаться в закрытом положении, чтобы защитить уплотнительные поверхности от повреждения во время монтажа.
- Установка прокладок. Используйте прокладки, соответствующие типу фланца (плоские или выступные) и параметрам рабочей среды. Для давления 1.6 МПа и температур до 200°C часто применяются паронитовые прокладки или прокладки из вспененного графита. Для агрессивных сред могут потребоваться прокладки из PTFE или нержавеющей стали с мягким наполнителем. Прокладки должны быть новыми, без видимых дефектов и точно центрированы относительно отверстий под болты.
- Центровка и ввод крепежа. Вставьте болты или шпильки во все отверстия. Не используйте смазку на резьбе болтов, если это не предусмотрено проектом, однако легкое смазывание резьбы графитовой смазкой облегчает затяжку и предотвращает заедание. Накрутите гайки вручную до упора.
- Затяжка фланцевого соединения. Затяжка гаек должна производиться крест-накрест (диагонально) в несколько этапов. Это обеспечивает равномерное распределение нагрузки на прокладку и исключает перекос задвижки.
- Первый этап: затяжка до 30% от рекомендуемого момента.
- Второй этап: затяжка до 60% от момента.
- Третий этап: окончательная затяжка до 100% расчетного момента.
Использование динамометрического ключа рекомендуется для обеспечения одинакового усилия на всех болтах. Чрезмерная затяжка может привести к выдавливанию прокладки или деформации фланцев, недостаточная — к утечкам.
- Проверка свободного хода. После затяжки фланцев необходимо проверить легкость вращения шпинделя. Откройте задвижку полностью, затем закройте. Ход должен быть плавным, без заеданий и чрезмерных усилий. Если задвижка оснащена редуктором или электроприводом, проверка производится согласно инструкции к приводному устройству.
Типичные ошибки при монтаже и способы их устранения
Анализ отказов трубопроводной арматуры выявляет ряд систематических ошибок, допускаемых при монтаже. Понимание этих рисков позволяет предотвратить аварийные ситуации.
| Ошибка монтажа | Последствия | Рекомендуемое решение |
|---|---|---|
| Использование задвижки как опоры для трубопровода | Деформация корпуса, излом шпинделя, утечка через сальник | Обязательная установка опор и подвесок рядом с арматурой, но не на нее |
| Неравномерная затяжка фланцевых болтов | Перекос корпуса, локальные напряжения, разрушение прокладки | Затяжка крест-накрест в несколько этапов с контролем момента |
| Отсутствие очистки трубопровода перед монтажом | Попадание мусора под седло, нарушение герметичности, эрозия уплотнений | Продувка или промывка трубопровода перед установкой арматуры |
| Установка задвижки в открытом положении при сварочных работах рядом | Попадание сварочных брызг внутрь корпуса, повреждение седел | Монтаж только после завершения сварочных работ или защита арматуры экранами |
| Игнорирование температурных расширений | Заклинивание клина в горячем состоянии, разрыв корпуса | Учет теплового расширения при проектировании и монтаже, использование компенсаторов |
Проблема термического заклинивания
Одной из специфических проблем стальных задвижек, работающих в системах с горячими средами (пар, горячая вода), является термическое заклинивание. При нагреве корпус и клин расширяются. Если задвижка была плотно закрыта в холодном состоянии, тепловое расширение может привести к тому, что клин «закусит» в седлах. Чтобы избежать этого, рекомендуется после закрытия горячей задвижки сделать пол-оборота маховика в сторону открытия, чтобы компенсировать тепловое расширение. Это простой, но эффективный инженерный прием, продлевающий срок службы арматуры.
Интеграция качественной арматуры в промышленные системы
Надежность трубопроводной системы зависит не только от правильного монтажа, но и от исходного качества используемой арматуры. Предприятия, такие как YANGYUAN COUNTY HONGFU INDUSTRIAL AND MINING MACHINERY CO.,LTD, расположенное в уезде Янъюань провинции Хэбэй, демонстрируют подход, основанный на строгом контроле качества и технологической оснащенности. Будучи высокотехнологичным предприятием, компания специализируется на разработке и производстве промышленных клапанов, включая стальные клиновые задвижки, клапаны на светлых стержнях и латунные клапаны.
Производственная база компании площадью более 24 442 квадратных метров и парк из более чем 110 производственных установок позволяют обеспечивать годовую производительность до 6000 тонн продукции. Важно отметить, что продукты соответствуют как китайским, так и российским стандартам, что критически важно для экспорта и интеграции в местные инфраструктурные проекты. Высокая точность литья и механической обработки, достигаемая благодаря современному оборудованию, обеспечивает высокую герметичность и прочность задвижек. Такие характеристики, как устойчивость к высокому давлению и коррозии, делают продукцию востребованной в горнодобывающей и промышленной сферах, где условия эксплуатации особенно жестки.
Сотрудничество с производителями, обладающими собственной инфраструктурой для литья, механической обработки и сборки, позволяет получать не просто стандартные изделия, а решения, адаптированные под конкретные задачи. Например, возможность предоставления единых услуг по производству металлических герметичных компонентов и обработке стальных деталей означает, что клиент может получить комплексное снабжение, минимизируя риски несовместимости компонентов от разных поставщиков.
Эксплуатация и техническое обслуживание
Правильный монтаж создает базу для беспроблемной эксплуатации, но регулярное обслуживание остается необходимым условием долгой службы задвижек.
Регулярные проверки
- Визуальный осмотр: Проверка наличия внешних повреждений, коррозии и состояния крепежных элементов.
- Контроль герметичности: Осмотр сальникового узла и фланцевых соединений на предмет утечек. При появлении капельной течи через сальник необходима подтяжка сальниковой гайки или замена набивки.
- Проверка хода: Периодическое полное открытие и закрытие задвижки для предотвращения «прикипания» клина к седлам, особенно если арматура долго находилась в одном положении.
Смазка и уход
Шпиндель и резьбовые пары требуют периодической смазки. Для открытых штоков используется консистентная смазка, устойчивая к вымыванию и воздействию окружающей среды. Закрытые сальниковые узлы обычно не требуют обслуживания до момента появления течи, однако наличие масленок в конструкции некоторых задвижек позволяет проводить профилактическую смазку без демонтажа.
Сравнение типов задвижек для выбора оптимального решения
При выборе арматуры для систем с давлением 1.6 МПа инженеры часто сталкиваются с выбором между различными типами конструкций. Понимание их различий помогает принять обоснованное решение.
| Характеристика | Задвижка с выдвижным шпинделем | Задвижка с невыдвижным шпинделем |
|---|---|---|
| Конструкция | Шпиндель поднимается вместе с клином | Шпиндель вращается на месте, клин движется по резьбе внутри |
| Требования к пространству | Требуется место над задвижкой для выхода штока | Компактна по высоте, подходит для ограниченных пространств |
| Обслуживание резьбы | Резьба снаружи, легко смазывать и контролировать | Резьба внутри, контактирует со средой, сложнее обслуживать |
| Применение | Открытые установки, где важен визуальный контроль положения | Закрытые помещения, колодцы, подземные коммуникации |
| Риск коррозии | Выше (открытый шток) | Ниже (шток защищен корпусом) |
Для большинства промышленных применений на открытых площадках предпочтительны задвижки с выдвижным шпинделем из-за удобства обслуживания и визуальной индикации положения «Открыто/Закрыто». В то же время, для подземных колодцев или помещений с ограниченной высотой потолка незаменимы модели с невыдвижным шпинделем.
Часто задаваемые вопросы (FAQ)
Можно ли использовать стальные задвижки 1.6 МПа для регулирования потока?
Нет, задвижки предназначены исключительно для полного открытия или полного перекрытия потока. Использование их в качестве регулирующей арматуры (например, открытие на 50%) приводит к вибрации клина, эрозии уплотнительных поверхностей и быстрому выходу из строя. Для регулирования расхода следует использовать вентили или дроссельные заслонки.
Какой момент затяжки болтов оптимален для фланцев DN100 PN16?
Момент затяжки зависит от диаметра болтов, класса прочности и материала прокладки. Для стандартных болтов М16-М20 из стали класса прочности 8.8 с паронитовой прокладкой момент обычно составляет 80-120 Н·м. Однако всегда следует руководствоваться рекомендациями производителя прокладок и проектной документацией, так как использование динамометрического ключа является обязательным для гарантии герметичности.
Что делать, если задвижка не открывается после длительного простоя?
Не следует применять чрезмерное усилие или длинные рычаги, так как это может сломать шпиндель или маховик. Попробуйте слегка постучать по корпусу в районе седел деревянной киянкой, чтобы снять возможное залипание. Если есть возможность, подайте противодавление или немного ослабьте сальниковую гайку. В крайнем случае, может потребоваться демонтаж и ревизия арматуры. Регулярная профилактическая прокачка задвижек предотвращает эту проблему.
Влияет ли направление потока на работу клиновой задвижки?
Большинство современных клиновых задвижек являются двунаправленными, то есть могут устанавливаться в любом направлении потока. Однако существуют модели с несимметричной геометрией седел или специальным расположением дренажного отверстия, для которых направление критично. Всегда проверяйте наличие стрелки на корпусе. Если стрелки нет, арматура, скорее всего, двунаправленная, но консультация с производителем, таким как YANGYUAN COUNTY HONGFU, поможет уточнить этот момент для конкретной модели.
Как правильно хранить задвижки до монтажа?
Задвижки должны храниться в закрытом помещении или под навесом, защищенным от осадков и пыли. Консервационная смазка на рабочих поверхностях не должна удаляться до момента установки. Задвижки должны находиться в закрытом положении, чтобы защитить уплотнительные поверхности седел от механических повреждений и загрязнения. Длительное хранение на открытом воздухе без защиты приводит к коррозии штока и фланцев, что усложняет монтаж и снижает ресурс изделия.
Заключение и рекомендации по выбору поставщика
Монтаж стальных задвижек на давление 1.6 МПа — это процесс, требующий точности, чистоты и соблюдения технических регламентов. Ошибки, допущенные на этапе установки, нивелируют даже самые высокие качественные характеристики арматуры. Ключевыми факторами успеха являются правильная центровка фланцев, равномерная затяжка крепежа и обеспечение чистоты рабочей зоны.
С инженерной точки зрения, надежность системы обеспечивается не только самим фактом установки, но и правильным выбором оборудования, соответствующего реальным условиям эксплуатации. При закупке арматуры для ответственных узлов рекомендуется обращать внимание на производителей с развитой производственной базой и системой контроля качества. Компания YANGYUAN COUNTY HONGFU INDUSTRIAL AND MINING MACHINERY CO.,LTD предлагает стабильные и надежные решения для комплектации промышленных и горнодобывающих машин, обеспечивая быструю послепродажную реакцию и услуги гарантии качества. Их продукция, соответствующая международным и российским стандартам, проходит строгий контроль на герметичность и прочность, что минимизирует риски при эксплуатации.
Для получения подробных технических характеристик, чертежей и консультаций по подбору арматуры для ваших конкретных проектов, рекомендуется обратиться к специалистам производителя. Правильный выбор и профессиональный монтаж — залог долгосрочной и безопасной работы вашего трубопровода.
Ознакомьтесь с полным каталогом промышленной арматуры и решений для трубопроводных систем: продукция и технические решения.