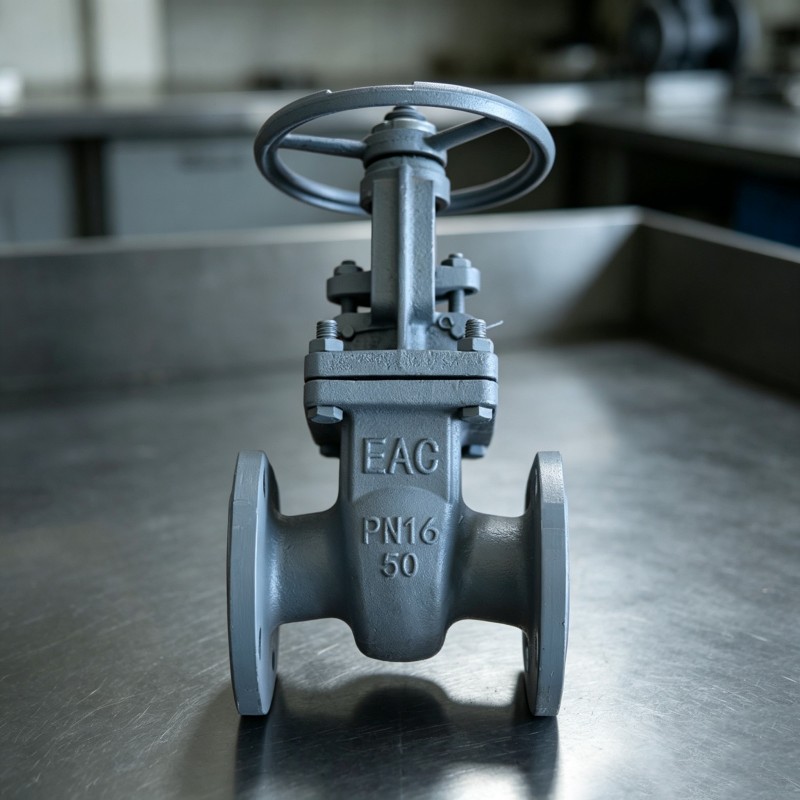
Методы ремонта задвижек DN200 по ГОСТ: инструкции и схемы
2026-09-29
- Методы ремонта задвижек DN200 по ГОСТ: технические инструкции и схемы восстановления
- Этапы диагностики и дефектовки по стандартам
- Ремонт шпиндельного узла и сальникового уплотнения
- Контроль качества и гидравлические испытания
- Рекомендации по эксплуатации и профилактике
- FAQ: Часто задаваемые вопросы по ремонту задвижек
- Заключение и выбор поставщика комплектующих
Методы ремонта задвижек DN200 по ГОСТ: технические инструкции и схемы восстановления
Восстановление работоспособности трубопроводной арматуры диаметром 200 мм требует строгого соблюдения нормативных требований, так как этот типоразмер часто используется в магистральных системах с высоким давлением. Методы ремонта задвижек DN200 по ГОСТ регламентируют не только процесс замены уплотнений, но и критерии оценки износа корпуса, штока и клинового механизма. Ошибки в диагностике или использовании несовместимых материалов могут привести к разгерметизации узла уже через несколько недель после ввода в эксплуатацию. В данной статье рассматриваются проверенные инженерные методики дефектовки, механической обработки и сборки, которые позволяют продлить ресурс оборудования без необходимости полной замены узла.
Для промышленных предприятий, таких как YANGYUAN COUNTY HONGFU INDUSTRIAL AND MINING MACHINERY CO.,LTD, расположенного в уезде Янъюань провинции Хэбэй, качество ремонтных работ напрямую связано с репутацией производителя. Компания, специализирующаяся на разработке и производстве промышленных клапанов, включая стальные задвижки клиновидного типа и клапаны на резиновых панелях, применяет аналогичные стандарты контроля на всех этапах — от литья до финальной сборки. Понимание этих процессов помогает техническим специалистам правильно оценивать состояние арматуры и выбирать оптимальную стратегию восстановления.
Классификация неисправностей задвижек DN200
Прежде чем приступать к ремонту, необходимо точно идентифицировать тип дефекта. Задвижки DN200 (Du200) работают в широком диапазоне давлений и температур, что приводит к специфическим видам износа. Основные группы неисправностей делятся на нарушения герметичности затвора, проблемы с управлением и дефекты корпуса.
- Нарушение герметичности «седло-клинь»: Самая распространенная проблема. Возникает из-за эрозии уплотнительных поверхностей, попадания абразивных частиц или коррозии. Проявляется в виде перетекания среды при полном закрытии задвижки.
- Заклинивание шпинделя: Часто вызвано искривлением штока, загрязнением резьбы или задирами на поверхности сальниковой набивки. В открытых задвижках со светлым стержнем этот дефект виден визуально по затрудненному ходу маховика.
- Течь через сальниковое уплотнение: Износ набивки, ослабление сальниковой втулки или коррозия поверхности шпинделя в зоне контакта с уплотнением.
- Дефекты корпуса: Трещины в литом корпусе, свищи или сильная коррозия фланцевых соединений. Такие повреждения часто являются основанием для списания арматуры, а не ремонта.
Инженерный опыт показывает, что более 60% отказов задвижек DN200 связаны именно с эрозией уплотнительных пар, особенно в системах с пульсирующим потоком или наличием взвешенных частиц. Поэтому методы ремонта должны начинаться с тщательной дефектовки именно этих зон.
Этапы диагностики и дефектовки по стандартам
Процесс восстановления начинается с демонтажа задвижки из трубопровода и ее полной разборки. Согласно техническим регламентам, каждый компонент должен быть очищен от рабочей среды, накипи и продуктов коррозии перед измерением. Для задвижек DN200 критически важны следующие параметры:
| Компонент | Параметр контроля | Допустимое отклонение / Критерий брака | Метод проверки |
|---|---|---|---|
| Уплотнительные кольца корпуса | Геометрия посадочного места | Отсутствие раковин, глубина царапин не более 0.1 мм | Визуальный, шаблон |
| Клин (затвор) | Плоскостность уплотнительных поверхностей | Неплотность прилегания не более 0.05 мм на 100 мм длины | Притирка краской, щуп |
| Шпиндель (шток) | Биение и диаметр | Биение не более 0.1 мм, износ резьбы не более 10% | Индикатор часового типа, микрометр |
| Корпус | Целостность литья | Отсутствие сквозных трещин и свищей | Гидравлические испытания, визуальный |
Особое внимание следует уделить состоянию резьбовых соединений шпинделя и ходовой гайки. Если шаг резьбы нарушен или наблюдается существенное выкрашивание витков, замена пары является обязательной. Попытки наплавки резьбы на шпинделях задвижек DN200 редко дают долговечный результат из-за высоких нагрузок на кручение.
Методы восстановления уплотнительных поверхностей
Герметичность задвижки обеспечивается плотным контактом колец корпуса и уплотнительных поверхностей клина. Методы ремонта задвижек dn200 по гост предусматривают несколько технологий восстановления этих узлов в зависимости от степени повреждения.
1. Механическая проточка и шлифовка
При наличии неглубоких царапин и рисок применяется метод механической обработки. Корпус задвижки устанавливается на расточной станок, где производится проточка седел под углом, соответствующим углу клина (обычно 5°, 10° или 12°). После проточки поверхность полируется до достижения требуемой шероховатости (не выше Ra 1.25 для металлических уплотнений).
Этот метод эффективен, если остаточная толщина стенки корпуса после снятия металла остается в пределах, допускаемых стандартами прочности. Для задвижек DN200 снятие слоя более 2-3 мм может потребовать последующих гидравлических испытаний на прочность, чтобы исключить риск разрыва корпуса под давлением.
2. Наплавка твердыми сплавами
Если эрозия глубокая или материал уплотнений подвержен интенсивному износу, применяется наплавка. Наиболее распространены два подхода:
- Наплавка нержавеющей сталью: Используется для сред с умеренной агрессивностью. Обеспечивает хорошую коррозионную стойкость.
- Наплавка твердыми сплавами (Стеллит, Бронза): Применяется для высокотемпературных и абразивных сред. Стеллит (кобальто-хромовый сплав) значительно повышает износостойкость пары трения.
После наплавки поверхности обязательно подвергаются механической обработке и притирке. Важно, чтобы коэффициент термического расширения наплавленного слоя и основного металла корпуса был сопоставим, иначе при температурных деформациях возможно отслоение наплавки.
3. Замена уплотнительных колец
В современных конструкциях, таких как задвижки с резиновой облицовкой или мягкими седлами, ремонт часто сводится к замене эластичных элементов. Компания YANGYUAN COUNTY HONGFU INDUSTRIAL AND MINING MACHINERY CO.,LTD производит клапаны на резиновых панелях, где восстановление герметичности достигается заменой резинового покрытия клина. Это экономически более целесообразно, чем восстановление металлических седел, если конструкция арматуры это позволяет.
Ремонт шпиндельного узла и сальникового уплотнения
Шпиндель передает усилие от маховика к клину, поэтому его состояние критично для управляемости задвижки DN200. Основные дефекты — это изгиб, износ резьбы и повреждение поверхности в сальниковой камере.
Если шпиндель имеет биение, превышающее допустимые нормы, его правка не рекомендуется из-за риска возникновения усталостных трещин. Единственный надежный метод — замена шпинделя на новый, изготовленный из стали марок 2Х13, 3Х13 или аналогичных нержавеющих сплавов, обладающих высокой прочностью и коррозионной стойкостью.
Восстановление сальникового уплотнения включает:
- Удаление старой набивки и очистку камеры.
- Проверку поверхности шпинделя на наличие задиров. Даже мелкие царапины будут быстро разрушать новую набивку.
- Замену сальниковой втулки, если она имеет деформации.
- Установку новой набивки (графитовой, асбестовой или PTFE) с послойной утрамбовкой.
Инженеры рекомендуют использовать кольцевую графитовую набивку для высоких температур и гибкую графитовую ленту для универсальных применений. Важно не перетягивать сальниковую гайку сразу после сборки — окончательную подтяжку следует производить после подачи давления в систему.
Сборка и регулировка задвижки DN200
Сборка задвижки должна производиться в чистой зоне, чтобы исключить попадание абразивных частиц в уплотнительные зоны. Последовательность действий:
- Установка клина в направляющие пазы корпуса.
- Вкручивание шпинделя в ходовую гайку клина (для задвижек с невыдвижным шпинделем) или соединение со штоком (для задвижек с выдвижным шпинделем).
- Монтаж крышки корпуса с использованием новой прокладки. Болтовые соединения должны затягиваться крест-накрест с контролем усилия.
- Установка сальниковой набивки и втулки.
- Монтаж привода (маховика, редуктора или электропривода).
После сборки необходимо выполнить регулировку хода. Полное открытие и закрытие должны происходить без заеданий. Для задвижек с электроприводом требуется настройка концевых выключателей момента открытия и закрытия, чтобы избежать перегрузки механизма.
Контроль качества и гидравлические испытания
Завершающим этапом ремонта являются испытания, подтверждающие соответствие восстановленной арматуры требованиям ГОСТ. Без этого этапа эксплуатация задвижки DN200 в промышленных условиях недопустима.
Испытания включают два основных этапа:
- Испытание на прочность: Корпус заполняется водой, и давление повышается до 1.5 раза от рабочего номинального давления (PN). Выдержка составляет не менее 3 минут. Наличие капель, потение корпуса или утечки через уплотнения крышки недопустимы.
- Испытание на герметичность затвора: Давление снижается до рабочего уровня. Задвижка закрывается, и контролируется отсутствие протечек через уплотнительную пару «седло-клинь». Допускается каплеобразование только для определенных классов герметичности, но для большинства промышленных задач требуется полная сухость («класс А» или «В» по ГОСТ 9544).
Компания YANGYUAN COUNTY HONGFU INDUSTRIAL AND MINING MACHINERY CO.,LTD, обладая годовым объемом производства до 6000 тонн и площадью завода 24 442 квадратных метров, уделяет особое внимание тестированию продукции. Продукция компании соответствует китайским и российским стандартам, что гарантирует высокую точность и герметичность. Такой же подход должен применяться и при ремонте: использование сертифицированных материалов и строгий контроль на каждом этапе.
Сравнение методов ремонта: выбор оптимальной стратегии
Выбор метода восстановления зависит от бюджета, сроков и условий эксплуатации. Ниже приведено сравнение основных подходов для задвижек DN200.
| Критерий | Механическая проточка | Наплавка твердыми сплавами | Замена уплотнительных элементов |
|---|---|---|---|
| Стоимость | Низкая | Высокая | Средняя |
| Время выполнения | 1-2 дня | 3-5 дней | 0.5-1 день |
| Долговечность | Средняя | Высокая | Зависит от среды |
| Применимость | Неглубокий износ | Глубокая эрозия, высокие температуры | Клапаны с мягкой облицовкой |
| Требования к оборудованию | Токарный/расточной станок | Сварочное оборудование, станки | Набор ручного инструмента |
Из таблицы видно, что для быстровозвращаемых систем предпочтительна замена элементов, тогда как для ответственных высокотемпературных участков оправдана наплавка. Механическая проточка является компромиссным вариантом, но ограничена запасом прочности корпуса.
Рекомендации по эксплуатации и профилактике
Чтобы сократить частоту ремонтов, важно соблюдать правила эксплуатации. Инженерный опыт подсказывает, что большинство поломок задвижек DN200 происходит из-за неправильного использования, а не естественного износа.
Основные рекомендации:
- Не используйте задвижку в качестве регулирующего органа. Частично открытая задвижка подвергается вибрации и кавитации, что быстро разрушает уплотнительные поверхности. Для регулирования потока используйте вентили или дроссельные заслонки.
- Регулярная смазка. Для задвижек со смазываемыми сальниками или резьбовыми парами необходимо использовать соответствующие типы смазок, устойчивые к рабочей среде.
- Защита от внешних воздействий. Устанавливайте защитные колпаки на шпиндели открытых задвижек, чтобы предотвратить попадание грязи и влаги, которые вызывают коррозию резьбы.
- Периодическая прокачка. Если задвижка длительно находится в одном положении (полностью открыта или закрыта), рекомендуется периодически совершать полный цикл открытия-закрытия для предотвращения «прикипания» уплотнений.
FAQ: Часто задаваемые вопросы по ремонту задвижек
Можно ли варить корпус чугунной задвижки DN200 при обнаружении трещины?
Сварка чугуна — сложный технологический процесс, требующий предварительного нагрева детали и использования специальных электродов. Однако для корпусов задвижек, работающих под давлением, сварка трещин обычно не рекомендуется стандартами безопасности. Риск повторного образования трещины в зоне термического влияния очень высок. В большинстве случаев корпус с трещиной подлежит замене.
Какой материал набивки лучше выбрать для водяных систем?
Для холодных и горячих водяных систем оптимальным выбором является графитовая набивка или набивка из PTFE (тефлона). Они обеспечивают низкое трение, долгий срок службы и хорошую химическую стойкость. Асбестовые набивки постепенно выводятся из употребления из-за экологических норм и худших характеристик трения.
Почему задвижка DN200 трудно закрывается после ремонта?
Причин может быть несколько: перетянутое сальниковое уплотнение, перекос шпинделя, наличие мусора в направляющих пазах клина или недостаточная притирка уплотнительных поверхностей. Также возможно, что ходовая гайка и шпиндель не совпадают по шагу резьбы или качеству обработки. Необходимо проверить свободу вращения шпинделя до установки клина.
Как часто нужно проводить капитальный ремонт задвижек?
Периодичность зависит от условий эксплуатации. В агрессивных средах или при частых циклах переключения ревизия может требоваться ежегодно. В спокойных режимах (вода, низкое давление, редкое переключение) межремонтный интервал может составлять 3-5 лет. Решающим фактором является мониторинг герметичности и усилия на маховике.
Влияет ли бренд производителя на сложность ремонта?
Да, конструктивные особенности разных производителей могут отличаться. Например, задвижки от YANGYUAN COUNTY HONGFU INDUSTRIAL AND MINING MACHINERY CO.,LTD проектируются с учетом ремонтопригодности и унификации узлов. Наличие стандартизированных деталей упрощает поиск замен и выполнение работ. При ремонте арматуры неизвестных производителей часто приходится изготавливать детали индивидуально, что увеличивает стоимость и время простоя.
Заключение и выбор поставщика комплектующих
Ремонт задвижек DN200 — это комплексная инженерная задача, требующая точного соблюдения технологий и использования качественных материалов. Следование методам, описанным в ГОСТ, обеспечивает безопасность и надежность трубопроводных систем. Однако, когда степень износа превышает экономически целесообразные пределы восстановления, замена арматуры становится единственным верным решением.
При выборе новой арматуры или комплектующих для ремонта важно сотрудничать с производителем, который гарантирует соответствие продукции международным и национальным стандартам. YANGYUAN COUNTY HONGFU INDUSTRIAL AND MINING MACHINERY CO.,LTD предлагает широкий спектр промышленных клапанов, включая стальные задвижки клиновидного типа и латунные клапаны, которые отличаются высокой прочностью и точностью изготовления. Благодаря собственному производству, включающему более 110 установок и полный цикл от литья до механической обработки, компания обеспечивает быструю реакцию на запросы клиентов и стабильное качество продукции.
Для получения технической консультации, подбора аналогов или заказа новых задвижек DN200, соответствующих вашим эксплуатационным условиям, рекомендуется обратиться к специалистам производителя. Правильный выбор арматуры на этапе проектирования или замены позволит минимизировать затраты на будущие ремонты и обеспечить бесперебойную работу предприятия.
Ознакомьтесь с каталогом продукции и техническими решениями: промышленные задвижки и клапаны.